
H型钢端面怎么喷才不留死角?彻底解决边角漏喷、残留氧化皮
H型钢、工字钢、槽钢是钢结构工程最常用的型材。很多工厂在喷砂除锈、防腐前处理时,普遍遇到一个难题:平面、大面都能喷干净,但端面坡口、阴角、翼板夹缝、直角位置总留死角。
看似小范围的漏喷残留,会导致后续喷漆附着力不足、局部返锈、防腐层起皮脱落,直接影响钢结构验收标准。
很多人以为是工人操作不到位,其实真正原因是:普通直枪扫射角度单一、设备枪组布局不合理、没有针对H型钢结构做角度补偿。作为专业喷砂设备制造厂家,针对H型钢异形结构死角问题,分享一套零死角喷砂方案。
一、先搞懂:H型钢为什么容易留死角?
H型钢结构特殊,属于多阴角、多夹缝、高低落差大的型材:上下翼板内侧、腹板交接直角、切割端面坡口,形成天然遮挡区。普通垂直扫射的喷枪,砂流直射平面,无法切入阴角夹缝,就会出现“大面干净、角落留黑皮”的情况。
加上很多流水线设备枪位固定、角度不可调,只能单一扫射,根本适配不了H型钢立体结构,死角漏喷成为常态。
二、H型钢零死角喷砂核心方案(设备+工艺双解决)
1、专属多角度斜置枪组布局,攻克阴角死角
想要端面、夹缝、阴角无残留,不能只用垂直直喷。专用H型钢喷砂机采用立体交叉枪组布局:上下配置平直喷枪负责扫净大平面,额外增加多组斜角喷枪,专门对准翼板内侧、端面坡口、腹板阴角位置定向扫射。
通过多角度交叉覆盖,弥补直射砂流的盲区,让砂料能够充分打入狭窄夹缝,彻底清除端面氧化皮、切割毛刺、焊渣残留,真正做到全表面无死角。
2、可调枪距+摆动补偿,适配不同规格型材
H型钢规格大小不一、翼板宽度不同,固定枪位极易出现覆盖不全。我厂设备枪组支持电动调节间距、自动摆动扫射,针对不同高度、宽度的H型钢、工字钢、槽钢,自动适配喷射行程。
针对型材切割端面,延长扫射停留补偿,解决端面切割层硬氧化皮清理不干净的问题,保证端面和大面纹理一致、粗糙度统一。
3、匀速输送+稳压恒砂,杜绝局部清理不均
很多死角看似漏喷,实则是砂量、压力不稳导致的清理不彻底。设备搭载智能稳压系统,全程压力恒定、出砂均匀,配合匀速输送节拍,避免速度过快导致角落扫不到、速度过慢导致平面过喷粗糙。
全程参数锁定,批量生产每一支H型钢清理效果一致,满足重工重防腐高标准要求。
4、大件异形适配:流水线+喷砂房双方案
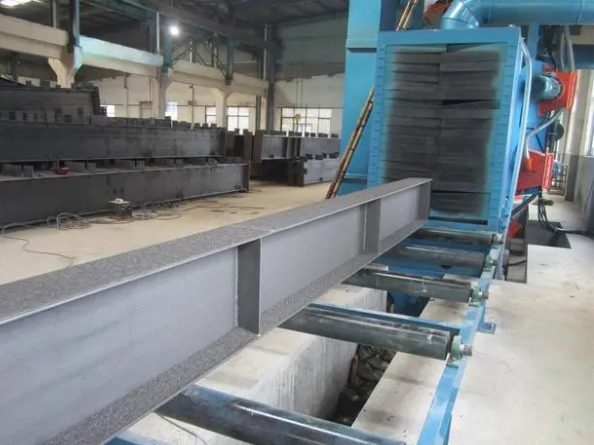
大批量标准H型钢:选用通过式专用型钢喷砂机,连续送料、自动交叉扫射、零死角清理,产能高、省人工,适合流水线量产。
超长、非标、异形钢结构件:定制重工喷砂房,搭配多角度手动喷枪柔性补喷,针对性处理复杂端面与阴角,适配多品类、非标型材生产。
三、整改后的核心效果
通过专属枪组布局与工艺优化,可彻底解决H型钢常见问题:端面无黑皮、阴角无残留、坡口无毛刺、整体粗糙度均匀,完全满足钢结构厂房、桥梁工程、重工设备的防腐验收标准,杜绝后期局部返锈、漆膜脱落问题。
厂家总结
H型钢喷砂留死角,从来不是操作问题,而是设备枪位单一、无角度补偿、结构不匹配导致的工艺缺陷。
作为源头白城喷砂设备厂家,我们针对型钢类工件定制专属喷砂方案,专治H型钢、工字钢、槽钢死角漏喷、端面清理不彻底等问题,设备适配工况、工艺达标、量产稳定,助力钢结构工厂高效合规生产。

 喷砂设备厂家